Rehber
Nozzle Tıkanması Nasıl Açılır? Cold Pull ve Heat Creep
3D yazıcının nozzle'ı tıkandıysa önce heat creep olup olmadığına bak. Cold pull, iğne ve nozzle sökmeyi hangi sırayla deneyeceğini anlattık.
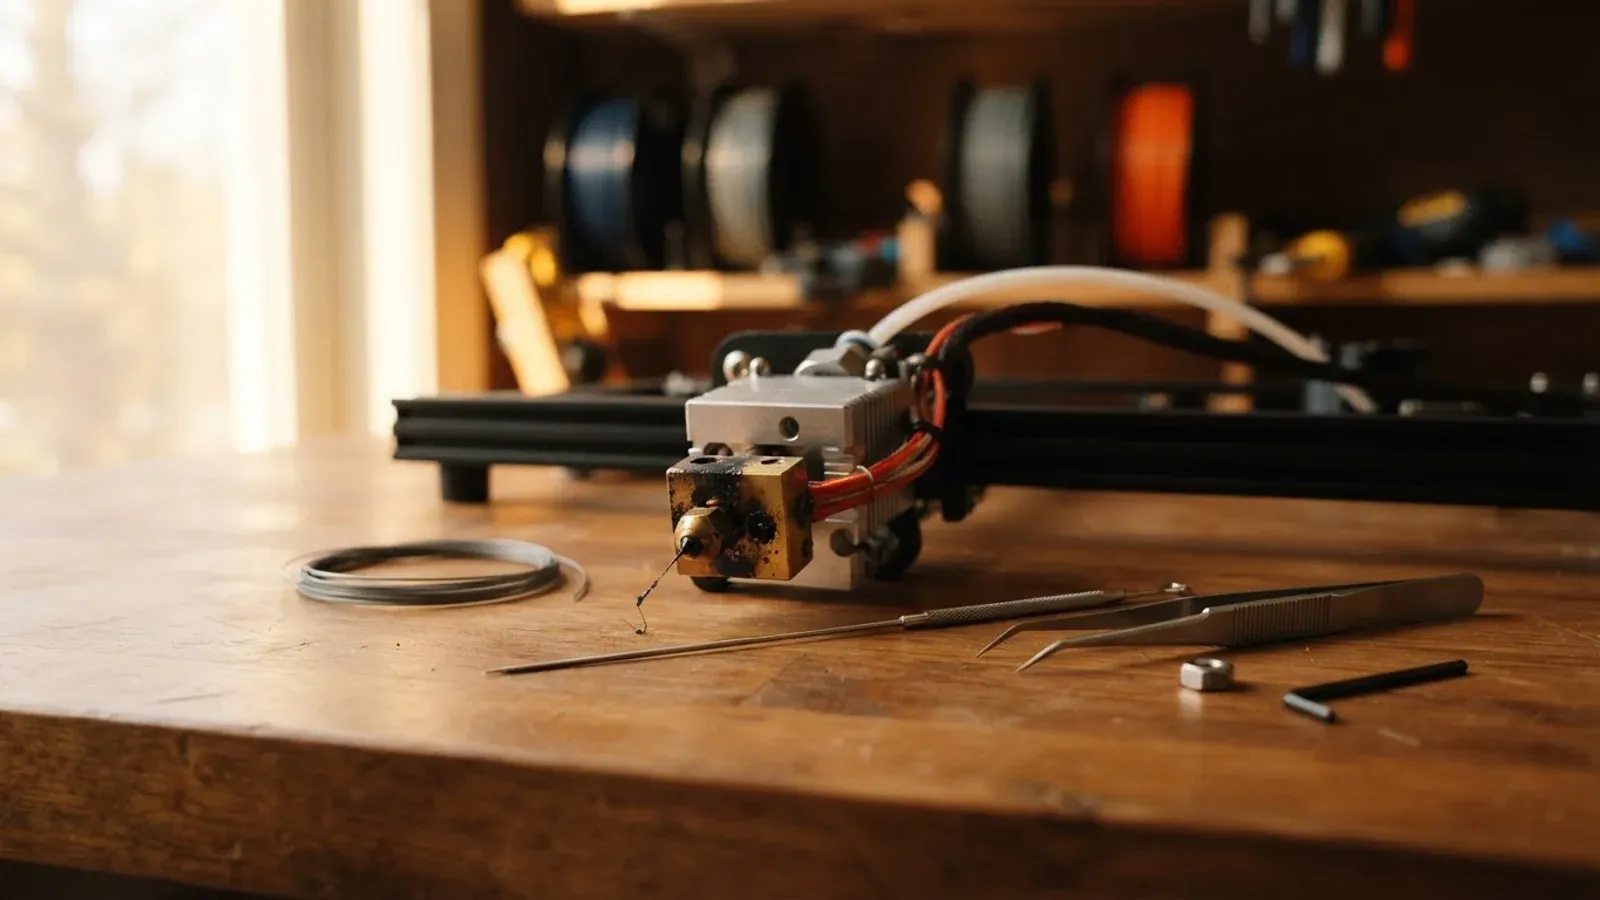
Nozzle (filamenti eriten ve çıkaran uç) tıkandığında ilk denenecek şey cold pull (soğuk çekme) yöntemidir. İğne kısmi tıkanıklık için, nozzle'ı sökmek ise bunlar işe yaramazsa gelir. Her eksik ekstrüzyon gerçek bir tıkanıklık değildir, çünkü heat creep denen ısı taşması aynı belirtiyi verir ve çözümü farklıdır. Önce hangisiyle uğraştığını ayıracak, sonra yöntemleri sırayla göreceksin.
Nozzle tıkandığını nasıl anlarsın?
3D yazıcı doğru hareketleri yapıyor ama nozzle'dan hiç filament çıkmıyorsa buna ekstrüzyon olmaması denir. Plastik çıkıyor ama yetersizse modelde boşluklar oluşur; buna eksik ekstrüzyon denir.
Creality, tıkanıklığı doğrulamak için nozzle'ı ısıtıp filamenti elle hafifçe itmeyi öneriyor. Basıncı hafif tut: zorlamak ekstrüder dişlilerini aşındırabilir ya da hotend'e (nozzle'ın bağlı olduğu ısıtılan bölüm) zarar verebilir.
Bambu Lab, düzenli bakımla bile ara sıra tıkanmanın normal olduğunu ve ciddi arıza işareti sayılmaması gerektiğini söylüyor. Ekstrüzyon başarısız olduysa önce nozzle sıcaklığının doğru ayarlandığına bak. Sorun sürüyorsa aşınmış ya da hasarlı bir ısıtıcı kartuş (heater cartridge) olabilir.
Tıkanma mı, heat creep mi?
Heat creep, hotend'in ısısının filament yolunun soğuk kalması gereken üst kısımlarına taşmasıdır. Filament nozzle'a girmeden çok yukarıda yumuşar ve genişler, yolu tıkar. Nedenleri dörttür: hotend fanının kapalı ya da yavaş olması, aşırı sıcaklık, ısı alıcıda (heat sink) toz birikmesi ve yüksek sıcaklıkta yavaş baskı. Çözümler de buradan çıkar:
- Baskı sıcaklığını düşür.
- Retraction (filamenti geri çekme) uzunluğunu azalt.
- Fanları kontrol et, ısı alıcıyı temizle.
- Baskı hızını artır.
Hız konusunda tek yönlü düşünme. Bambu Lab, çok hızlı baskının (Ludicrous Mode gibi) filamente erimek için yeterli süre bırakmayıp kısmi tıkanma yaratabileceğini söylüyor; çözüm olarak nozzle'ı temizlemeyi, hızı düşürmeyi ya da sıcaklığı biraz artırmayı öneriyor. Yüksek sıcaklıkta yavaş baskı heat creep'e, aşırı hız eksik erimeye yol açar. Yumuşak filamentlerde (PLA, PETG) Bambu ayrıca tabla sıcaklığını düşürmeyi, kapağı açmayı ya da üst kapağı çıkarmayı öneriyor.
Belirtiye göre ilk adım:
| Belirti | Önce dene |
|---|---|
| Yarım kalmış gibi görünen parça, bulanık üst kısım, çekilen filamentte hava balonu | Heat creep: fan, ısı alıcı, sıcaklık |
| Eksik ekstrüzyon ya da tutarsız çizgiler | Cold pull |
| Baloncuk, iplik, zayıf akış, pürüzlü yüzey | Filamenti kurut (iplikleşme rehberi) |
| Hiç filament çıkmıyor | Isıtıp elle hafifçe it; olmazsa iğne ya da cold pull |
Cold pull nasıl yapılır?
Cold pull, nozzle'ı ısıtıp filamenti kısmen katılaşana kadar soğutmak, sonra çekip çıkarmaktır. Soğuyan filament ucu nozzle içindeki kalıntıya yapışan bir tıkaç gibi davranır ve yanmış filamenti, tozu, küçük tıkanıklıkları söker. Ultimaker buna "atomic pull" diyor. Ek donanım gerekmez: filament, kesici ve pense yeter.
Çekme anı için iki farklı tarif dolaşıyor ve ikisi de uygulanıyor.
Creality yöntemi (30 Ekim 2025 tarihli sayfa):
- Nozzle'ı yüklü filamentin baskı sıcaklığına ısıt (örnek: PLA 200 °C, ABS 240 °C).
- Erimiş malzeme akana dek filamenti elle hafifçe it.
- Sıcaklığı PLA için 90-100 °C'ye, ABS için yaklaşık 120 °C'ye düşür.
- Filamenti sıkı tutup tek, akıcı ve hızlı bir hareketle yukarı çek.
FacFox yöntemi (12 Ağustos 2022 tarihli, eski bir kılavuz):
- Varsa Bowden tüpünü (ekstrüderden nozzle'a filament taşıyan tüp) çıkar.
- Cold pull filamentini nozzle'dan hafifçe sızana kadar besle.
- Hot-end soğurken filamente sürekli basınç uygula.
- Yaklaşık 60 °C'de basıncı bırak, nozzle'ı tekrar baskı sıcaklığına ısıtıp filamenti çek.
Bambu Lab H2S'te süreç otomatik: Toolbox > Nozzle Cold Pull Maintenance menüsünden nozzle boyutu ve filament türü seçilir, ekran adımları gösterir. Flush (eski malzemeyi atma) sıcaklığı PLA, PETG, TPU ve PVA için yaklaşık 250 °C, ABS, ASA, PA ve PC için yaklaşık 290 °C'dir. Filament çok kolay kırılıyorsa çekme sıcaklığını biraz artır, çok kolay kayıyorsa düşür. Bu adımlar H2S'e özgüdür, başka 3D yazıcılarda farklı olabilir.
Başarılı çekişte filament ucunda nozzle'ın iç şeklinin kalıbı çıkar. Siyah leke, yanık kalıntı ya da düzensiz iz varsa temiz çıkana kadar tekrarla. Takıldığı filamentle aynı rengi kullanırsan ilerlemeyi göremezsin; açık renkli bir filament seç.
Hangi filamentle çekileceği konusunda ortak görüş yok. FacFox kaygan olduğu ve kırılma ihtimali düşük olduğu için naylonu öneriyor, PLA'da kırılma riskinin yüksek olduğunu söylüyor. Bambu ise H2S için PLA ve PETG'yi en iyi seçenek sayıyor. Sıklık için Bambu Lab'in nozzle tıkanması sayfası en az ayda bir diyor, özellikle filament türleri arasında geçerken; H2S sayfası yalnızca "ara sıra" diyor.
Güvenlik: Otomatik süreçte nozzle'a dokunma. Yüksek flush sıcaklığında duman çıkabilir, bu yüzden süreç bitene kadar ön ve üst kapakları kapalı tut.
İğne ne zaman, nozzle'ı sökmek ne zaman?
İğne kısmi tıkanıklık içindir. Nozzle'ı doğru ekstrüzyon sıcaklığına ısıt, temizleme iğnesini ya da ince çelik teli nozzle ağzından nazikçe sok, hafif basınçla yukarı aşağı oynat. Sonra filamenti yeniden ekstrüde ederek akışı kontrol et. Fazla bastırırsan nozzle'ın iç yüzeyini çizebilirsin. Creality'ye göre cold pull iğnenin ulaşamadığı iç kalıntıyı çıkarabilir ama tamamen sertleşmiş ya da ağır tıkanıklıkta etkisizdir.
İkisi de işe yaramadıysa derin temizlik için nozzle'ı sök:
- Filament yumuşasın diye nozzle'ı hafifçe ısıt.
- Heater block'u (nozzle'ı ısıtan blok) ayarlı anahtarla tut, nozzle'ı lokma anahtarla gevşet.
- Kalıntıyı fırça, iğne ya da basınçlı havayla temizle.
- Kurulayıp nozzle'ı hotend ılıkken geri tak.
Creality'ye göre sökerken sıcak parçalara kazayla dokunup yanmak "son derece yaygın". Isıya dayanıklı eldiven ve göz koruması kullan, iyi havalanan yerde çalış, ılık da olsa hotend'e doğrudan dokunma. Creality, K2 Pro gibi bazı modellerin hızlı değişen nozzle ile geldiğini ve bunun kesinti süresini "büyük ölçüde" azalttığını söylüyor; bu üreticinin kendi beyanı.
Tıkanmayı nasıl önlersin?
- Filamenti kuru tut. Nemli filamentte su nozzle içinde buharlaşır; baloncuk, iplik ve zayıf akış çıkar. PETG ve naylon nemi PLA'dan çok daha hızlı çeker. Kullanılmayan makarayı kapalı kapta ya da kurutma kutusunda sakla. Malzeme seçimi için filament çeşitleri rehberine bak.
- Çapı ölç. Bambu Lab kumpasla ölçmeyi öneriyor; değer 1,75±0,03 mm aralığında olmalı. Düşük kaliteli filamentte çap tutarsızlığı ve yabancı madde sık görülür. Resmî filamentlerinin kontrolünün daha iyi olduğu Bambu'nun kendi beyanı.
- Boşta ısıtma. Erimiş filament sıcak nozzle'da çok beklerse yanıp karbonlaşır; uzun ön ısıtmadan sonra baskıyı hemen başlat.
- Geçişlerde nozzle'ı temizle. Erime noktası çok farklı filamentler arasındaki geçiş (PLA'dan ABS'ye gibi) uyumsuz kalıntı bırakır. Bambu Lab, PAHT-CF, PPA-CF ya da PPS gibi yüksek sıcaklıklı malzemeden PLA, TPU veya PETG'ye geçerken nozzle'ı 250-300 °C'ye ayarlayıp eski filamenti çıkarmayı, yenisini yükleyip kalıntıyı ittirmeyi, sonra 220-240 °C'ye düşürüp akış düzgün olana kadar ekstrüde etmeyi öneriyor.
- Küçük işleri birleştir. Tekrarlı kısa baskılardaki sürekli ısınma ve soğuma kalıntı birikimini hızlandırır.
- Lifli filamentlere dikkat et. PAHT-CF ve PA-GF gibi malzemeler nozzle içinde parçacık biriktirebilir.
- Silikon kılıfı doğru tak. Gevşek ya da eksik kılıf sıcaklık algılamasını ve baskı kalitesini bozabilir.
Sıradaki adım basit: sorun ortaya çıktığında önce fanı, ısı alıcıdaki tozu ve sıcaklık ayarını kontrol et, sonra açık renkli bir filamentle cold pull yap. Başka belirtiler karışıyorsa 3D baskı sorunları rehberine bak.
Sık sorulan sorular
Cold pull için ne gerekir?
Filament, kesici ve pense yeter. Varsa Bowden tüpünü çıkarman gerekir; bazı 3D yazıcılarda (örneğin Bambu Lab H2S) menüden otomatik de yapılır.
Tıkanıklığı iğneyle mi cold pull ile mi açmalıyım?
Kısmi tıkanıklıkta iğne hızlı bir çözümdür. Cold pull iğnenin ulaşamadığı iç kalıntıyı çıkarabilir ve Creality'ye göre hafif ile orta tıkanıklık için en iyi yöntemdir.
Cold pull ayda bir yapılmalı mı?
Bambu Lab'in tıkanma sayfası en az ayda bir diyor, özellikle farklı filament türleri arasında geçerken. Aynı şirketin H2S sayfası ise yalnızca ara sıra yapılmasını söylüyor.
Her tıkanma nozzle değiştirmeyi gerektirir mi?
Hayır. Hafif ve orta tıkanıklıkta cold pull ya da iğne denenir. Bunlar işe yaramazsa nozzle'ı derin temizlik için sökersin.
Heat creep'i nasıl ayırt ederim?
Yarım kalmış gibi görünen parça, bulanık üst kısım ve çekilen filamentte hava balonları heat creep işaretidir. Fanı, ısı alıcıdaki tozu ve baskı sıcaklığını kontrol et.