Rehber
3D Baskı Sorunları ve Çözümleri: FDM ve Reçine Teşhis Rehberi
Baskın bozulduysa belirtiye bakıp nedeni bul. FDM ve reçine sorunlarını en olası nedenden başlayarak, çözüm adımlarıyla anlattık.
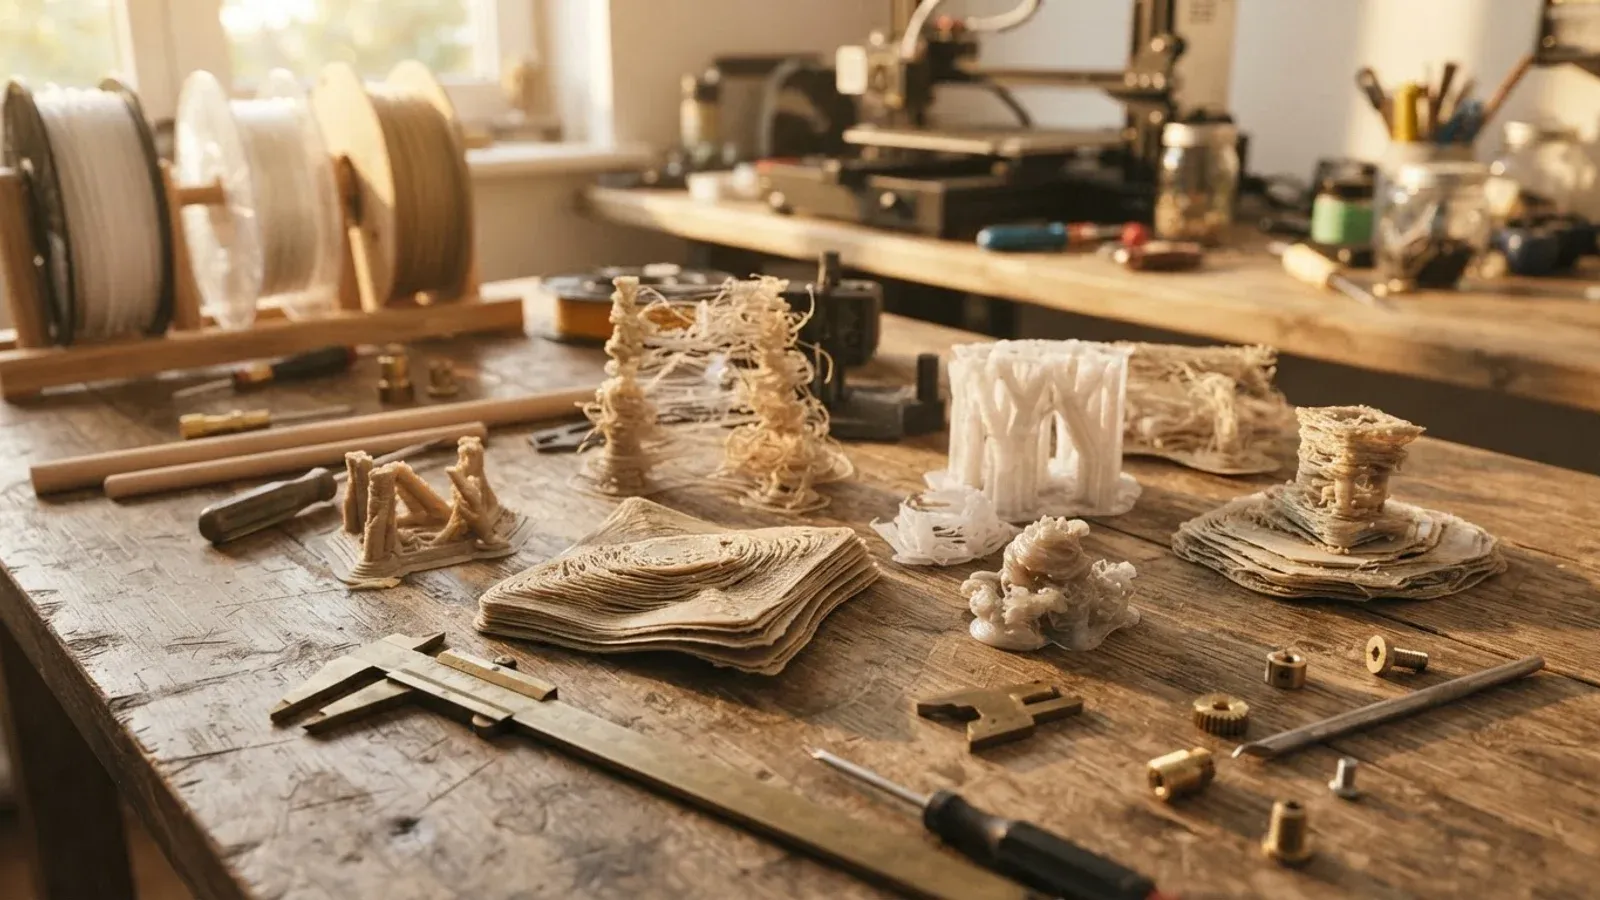
FDM baskı hatalarının büyük kısmı altı nedene iner: kötü tabla yapışması, yanlış sıcaklık, ıslak filament, nozzle tıkanması, mekanik hareket sorunu ve slicer (modeli katmanlara bölen yazılım) profilinin 3D yazıcıyla uyuşmaması. Önce belirtiyi tanı, sonra en basit nedenden başla ve her denemede yalnızca tek ayar değiştir. Aşağıdaki tablo bu sırayla çalışır.
Ayara dokunmadan önce neyi kontrol etmelisin?
Ayarı kurcalamadan önce şu yedi şeye bak, çünkü sorunların çoğu burada biter:
- Tabla temiz mi? Parmak yağı, toz ve eski yapıştırıcı kalmamalı.
- Nozzle'ın dışı temiz mi ve ilk katmanda sürtmüyor mu?
- Filament kuru, pürüzsüz ve makaradan dirençsiz mi besleniyor?
- Tabla düz mü, otomatik bed mesh (tabla yüzeyi haritası) güncel mi?
- Z-offset (nozzle'ın tablaya mesafesi) hatları hafifçe yassılaştırıp kaynaştırıyor mu?
- Slicer profili nozzle boyutu, filament tipi ve 3D yazıcı modeliyle uyumlu mu?
- Hotend ve parça soğutma fanları dönüyor mu?
Tek ayar kuralı sıkıcı gelir ama işe yarar: iki ayarı birden değiştirirsen hangisinin işe yaradığını bilemezsin.
FDM baskıda hangi belirti neye işaret eder?
| Belirti | En olası neden | İlk yapılacak |
|---|---|---|
| İlk katman tutmuyor, kolay kalkıyor | Kirli tabla, yüksek Z-offset, düz olmayan tabla | Tablayı izopropil alkolle sil, Z-offset'i düzelt. Ayrıntı: ilk katman rehberi |
| İlk katman ezilmiş, şeffaf ya da çizik | Düşük Z-offset | Z-offset'i yükselt; sürerse sonraki katmanlarda elephant's foot (alt katmanların dışa şişmesi) çıkar |
| Köşeler kalkıyor (warping) | Eşitsiz soğuma, büzülme | Tablayı temizle, tabla sıcaklığını malzemeye uydur, brim (köşeleri tutan geniş ilk katman) ekle |
| Katmanlar birbirinden ayrılıyor | Düşük nozzle sıcaklığı, güçlü fan, soğuk ortam | Sıcaklığı 5 °C adımlarla artır, fan hızını düşür, hava akımını kes |
| İnce, ipliksi sızıntılar (iplikleşme) | Islak filament, yüksek sıcaklık, retraction (filamentin geri çekilmesi) | Önce filamenti kurut, sonra sıcaklık kulesi, sonra retraction |
| Duvarlarda boşluk, zayıf dolgu (under-extrusion) | Kısmi tıkanma, kayan dişli, yanlış filament çapı | Besleme yolunu ve slicer'daki filament çapını kontrol et |
| Pürüzlü yüzey, kalın duvar, kabarcık (over-extrusion) | Fazla akış ya da sıcaklık | Akış çarpanını %100'den %95'e çek |
| Hat ince ya da kıvrık, ekstrüzyon duruyor | Kısmi ya da tam tıkanma | Isıtılmış nozzle'a temizleme iğnesi, olmazsa cold pull |
| Sarkan kenarlar ve köprüler | Yetersiz soğutma | PLA ve PETG'de parça fanı %100. Bkz. köprü rehberi |
| Katmanlar kayıyor, baskı eğiliyor | Mekanik hareket sorunu | Kayış gerginliğini, kasnaktaki boşluğu ve sürtünmeyi kontrol et |
| Kabarcık ve sivilceler | Yavaş ya da yetersiz retraction, düzensiz sıcaklık | Retraction'ı ve sıcaklık kararlılığını kontrol et |
| Baskı ortasında ekstrüzyon duruyor | Filament bitmesi, dolanma, aşınma, tıkanma, heat creep (hotend'in üst kısmında erken yumuşama) | Makarayı ve besleme yolunu kontrol et |
| Zayıf dolgu | Düşük dolgu yoğunluğu, uygunsuz dolgu deseni, düşük baskı sıcaklığı | Dolgu yoğunluğunu ve desenini gözden geçir, sıcaklığı kontrol et |
Tabla yapışması ve warping nasıl çözülür?
Yapışma sorunlarında tabla yüzeyi, Z-offset ve tabla düzlüğü üçlüsüne bak. Parmak yağı tabla temiz görünse bile yapışmayı bozabilir; her baskıdan önce izopropil alkolle sil, gerçekten kirliyse ılık su ve bulaşık deterjanıyla yıkayıp tamamen kurut. Elle seviyelemede her köşede nozzle'ın altına kâğıt sürülür ve hafif, tutarlı bir sürtünme hissedilene kadar ayarlanır. Probu olan 3D yazıcılarda mesh'i çalıştırmak yeterli. Z-offset çok yüksekse hatlar yuvarlak ve ayrık kalır; çok düşükse filament ezilir. Hedef, aralarında boşluk kalmadan kaynaşan, hafif yassılmış hatlardır.
Warping plastiğin eşitsiz soğuyup büzülmesinden doğar. ABS, ASA, PC ve naylonda en kötüsüdür; PLA ve PETG'de büyük düz parçalarda görülebilir. Yüksek büzülmeli malzemelerde sabit ve sıcak ortam, tabla sıcaklığını artırmaktan daha önemlidir: kapalı kasa ya da ısıtmalı hazne fark yaratır. Soğutma da malzemeye göre değişir. PLA ilk katmanlardan sonra güçlü parça soğutması ister, PETG orta düzey; ABS, ASA, PC ve naylon çok az fan ve sabit ortam sıcaklığı ister.
Eksik ekstrüzyon, tıkanma ve iplikleşme nasıl ayırt edilir?
Under-extrusion'da önce makaranın serbest döndüğüne bak. Sonra extruder (filamenti iten mekanizma) dişlisinde öğütülmüş filament tozu var mı, extruder kolunda çatlak var mı, slicer'daki filament çapı (1,75 mm ya da 2,85 mm) gerçek filamentle aynı mı kontrol et. Nozzle kısmen tıkalıysa filament havada yana kıvrılır. Son aşamada E-steps (extruder besleme kalibrasyonu) denenir: 100 mm işaretle, 100 mm komutla, gerçek beslemeyi ölç.
Tıkanma toz, yanmış filament, kirli malzeme, heat creep ya da yüksek sıcaklıklı malzemeden düşüğe geçerken purge (nozzle'daki eski filamenti atma) yapmamaktan çıkar. Kısmi tıkanma ısıtılmış nozzle'a ince temizleme iğnesiyle açılır; inatçı vakada cold pull gerekir. Yanmış kalıntıda cold pull veya temizleme filamenti işe yarar, eski ve aşınmış nozzle değiştirilir. Isınmış nozzle'a iğne sokarken yanmamaya dikkat et.
İplikleşmede sıra önemlidir: önce filament nemi (PETG, TPU ve naylon gibi nemi çeken malzemeleri kurut; ıslak filamentte hiçbir retraction ayarı telafi etmez), sonra sıcaklık kulesi, sonra retraction, en son seyahat hızı. Direct drive extruder, Bowden'dan çok daha kısa retraction ister. Malzemelerin farkı için filament çeşitleri rehberine bak.
Reçine baskıda hangi sorunlar çıkar?
Raise3D'ye göre reçine hataları dört grupta toplanır: yapışma, yapısal, yüzey kusurları ve donanım. Tekrar eden suçlular zayıf pozlama kalibrasyonu, kötü destek yerleşimi, drenaj deliği olmayan içi boş modeller ve hatadan sonra reçineyi süzmeden yeniden kullanmaktır.
Aşağıdaki değerler Raise3D'nin genel kılavuz değerleridir; belirli bir reçine ya da 3D yazıcı için verilmemiştir:
- Alt katman pozlaması normal katmanın yaklaşık 6-10 katıdır.
- Alt katman kaldırma hızı yaklaşık 40 mm/dk, normal katmanda yaklaşık 60 mm/dk'dır.
- Kaldırma yüksekliği için kaynakta 7, 8-10 ve 10 mm gibi birbirine yakın değerler geçer; büyük 3D yazıcılarda yaklaşık 7 mm verilir.
- Reçine 68 °F'nin (20 °C) altında kalınlaşıp yapışmayı azaltır; önerilen aralık 68-82 °F'dir (yaklaşık 20-28 °C).
- Destek kolonları 1,3-1,6 mm kalınlığındadır.
Phrozen ise 22-25 °C ve daha yüksek bir ortam öneriyor; iki aralık kısmen örtüşüyor. Seviyelemeyi kâğıt ya da feeler gauge (hassas aralık mastarı) ile yap, plakaya çıplak elle dokunma, plakayı izopropille temizle. Plaka üzerindeki koruyucu folyonun çıkarıldığından emin ol. Gerilmiş ya da bulanık FEP (reçine tankının alt filmi) değiştirilir. Süresi dolmuş reçine UV altında düzgün sertleşmeyebilir. Reçineyle çalışırken eldiven tak, ortamı havalandır ve temas eden yüzeyi hemen sil.
Sorun donanımdaysa destek bileti nasıl açılır?
Bambu Lab 3D yazıcılarda hata ayrıntısı ekrandaki yardım bilgisinde ya da wiki'nin HMS sayfasında hata koduyla bulunur. Destek bileti için HMS ekranının görüntüsünü ve log dosyasını ekle; internetsiz 3D yazıcıda log microSD karttan siteye yüklenebilir. Wiki, sorunun türüne göre video istiyor: toolhead, tabla ısıtıcı, X/Y/Z sesi, AMS ya da baskı kalitesi gibi. Görünür bileşen hasarında parça değişimi garanti politikası kapsamında. Siparişten önce garantiyi kimin verdiğini sor.
Sık sorulan sorular
Önce hangi ayarı değiştirmeliyim?
Hiçbirini. Önce tabla temizliği, filament kuruluğu ve Z-offset'e bak; ayar değiştireceksen tek seferde tek ayarı değiştir.
Islak filament nasıl anlaşılır?
İplikleşme, kabarcık ve pürüzlü yüzey ıslak filamenti düşündürür. PETG, TPU ve naylon gibi malzemeleri baskıdan önce kurutmak önerilir.
Akış çarpanını ne kadar düşürmeliyim?
Slicer'daki filament çapını ve nozzle boyutunu doğruladıktan sonra %100'den %95'e çek. Yalnızca ilk katman şişkinse akışa değil Z-offset'e bak.
Köşe kalkması için tabla sıcaklığını artırmak yeter mi?
ABS, ASA, PC ve naylon gibi çok büzülen malzemelerde sabit ve sıcak ortam daha önemlidir. Büyük ve keskin köşeli parçalarda brim de ekle.
Reçine baskı plakaya yapışmıyorsa ne yapmalıyım?
Plaka seviyesini, koruyucu folyonun çıkarıldığını, parmak izini ve alt katman pozlamasını kontrol et. Kaldırma hızı yüksek ve bekleme kısaysa baskı yine tutmaz.
Kaynaklar
- 3D Printing Troubleshooting Guide: 30 Common Problems & Solutions – All3DP
- 3D Printing Troubleshooting Guide: Symptoms and Fixes – Qidi Tech
- How to Identify and Fix Resin Print Failures – Phrozen
- Resin 3D Printing Failures & Troubleshooting: 20 Problems and Their Causes & Solutions – Raise3D
- Issue type classification tips and tricks – Bambu Lab Wiki
- 3D Printer Troubleshooting Guide – MatterHackers