Rehber
3D Baskıda İplikleşme Nasıl Giderilir? Adım Adım Ayarlar
3D baskıda parçanın üstünde iplikler kalıyorsa suçlu nem, sıcaklık ya da retraction olabilir. Üç nedeni hangi sırayla kontrol edeceğini anlattık.
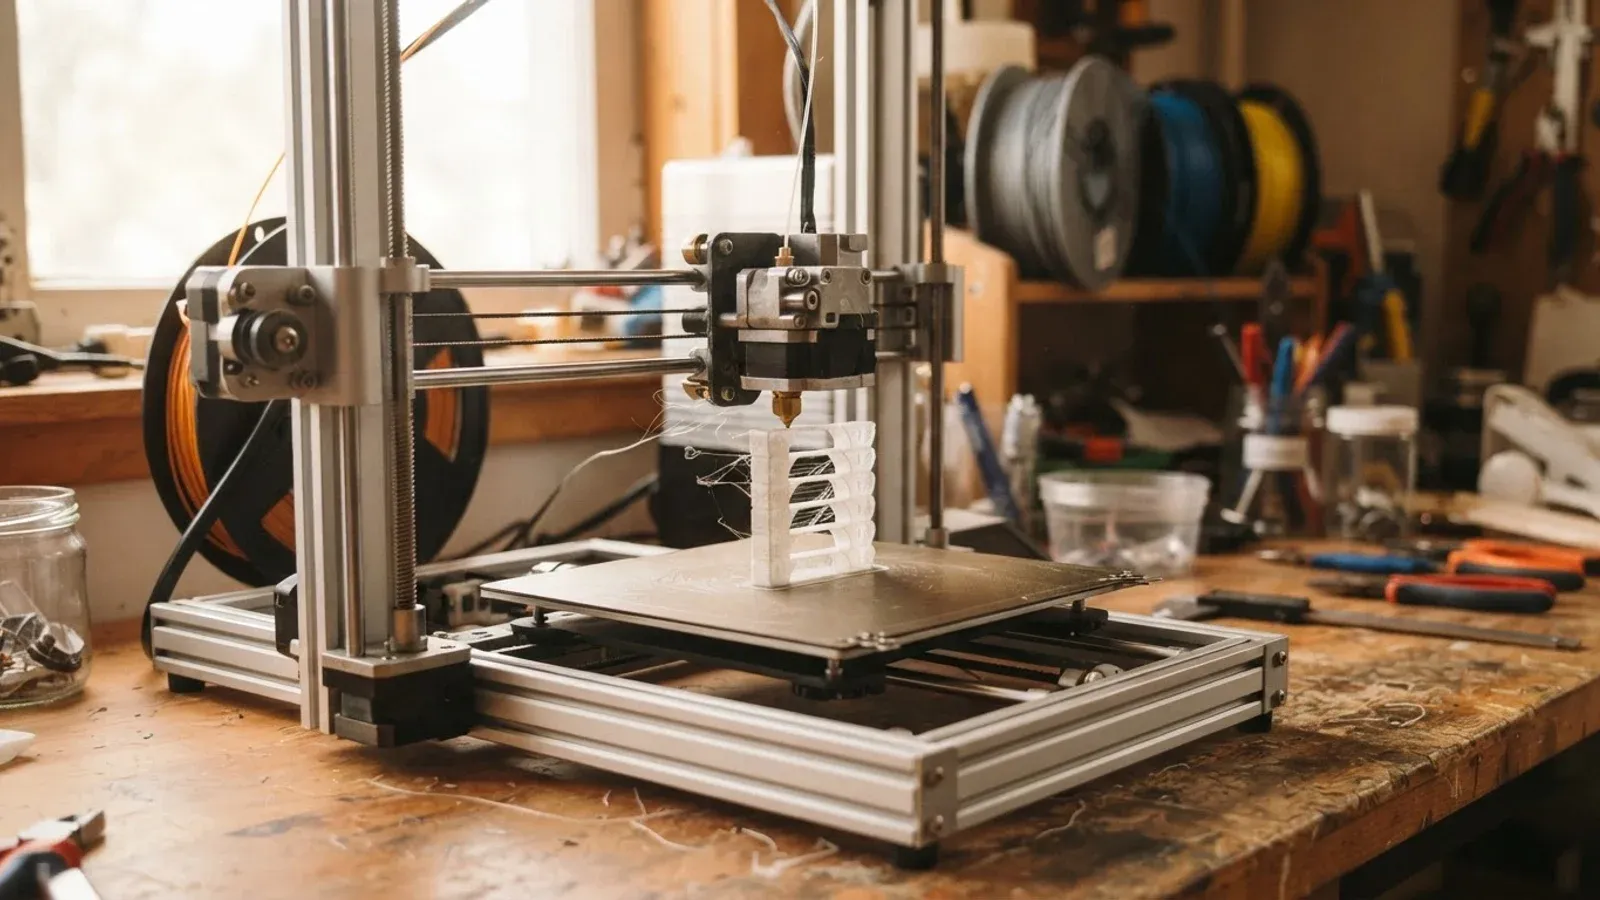
İplikleşme (stringing), nozzle'ın (filamenti eriten uç) modelin iki noktası arasında giderken sızdırdığı malzemenin ince iplikler, ağ ya da bıyık gibi parçada kalmasıdır. Üç ana neden vardır: nemli filament, fazla yüksek sıcaklık ve yetersiz retraction (filamentin geri çekilmesi) ayarı. Bu üçünü şu sırayla kontrol etmek en az ayar kurcalayarak sonuca götürür: önce filamentin kuru olduğundan emin ol, sonra sıcaklık kulesiyle doğru sıcaklığı bul, retraction'a en son dokun. Nem ya da sıcaklık sorunu sürerken retraction'ı artırmak sorunu çözmez, yalnızca örter.
İplikleşme neden olur ve zararı ne?
Nozzle'ın ucu açık bir deliktir ve baskı hareketleri arasında kapanmaz, bu yüzden erimiş malzeme sızabilir. Sızdıran kafa boş alanda (travel) çok hareket ederse malzeme iplik bırakır.
İplikler çoğunlukla görünüm ve emek sorunudur: temizlik işi artar, yüzeyde küçük kabarcık ya da noktalar kalabilir. Vitrin ve estetik parçalarda istenmez. PETG ve TPU, PLA ile ABS'ye göre daha yatkındır. Düşük kaliteli filamentte tutarsız çap ve safsızlık da soruna katkıda bulunabilir. İplikleşme FDM (filament eriterek basan) 3D yazıcıların sorunudur; reçine 3D yazıcılarda bu biçimde görülmesi beklenmez.
Filament nemliyse nasıl anlaşılır?
Nemli filament üç belirtiyle tanınır: yüzeyde pürüz ve küçük kabarcıklar, ekstruder (filamenti iten mekanizma) motoru itmeyi bıraktıktan sonra da süren sızıntı ve nozzle'dan gelen cızırtı ya da patlama sesi. Bu belirtileri görüyorsan ayar değiştirmeden önce makarayı kurut.
Nem iki yolla zarar verir. Isınan nem buharlaşıp hava kabarcıkları yapar (köpürme); baskıda iplikler ve blob'lar (küçük malzeme topakları) çıkar, parça zayıflar. Su ayrıca polimer yapısını bozar (hidroliz) ve filament sertleşip kırılganlaşır. Nozzle sıcaklığı 200-300 °C aralığında olduğundan içerideki su kolayca buharlaşır.
BCN3D'ye göre PA, TPU, PVA ve BVOH nemi daha çok çeker; PLA, PETG ve ABS de çeker ama daha yavaş. Flashforge'un listesinde ABS, PA, PC, PETG, PVA, TPU ve karbon fiber kompozitler sayılır.
Flashforge'un 13 Mayıs 2024 tarihli blogundaki deney farkı gösteriyor. PAHT-CF ile yapılan denemede 110 °C'de 8 saat fırında kurutulup nem çekicili kapalı hazneye konan filament pürüzsüz yüzey verdi ve gözle görülür iplik oluşmadı. Ortam nemi yaklaşık yüzde 60 olan, nem çekicisiz ve kapaksız grupta ise baskı sırasında çıtırdama, düzensiz ekstrüzyon çizgileri, iplik ve ciddi sızıntı görüldü. Deney endüstriyel bir malzemeyle yapıldı; oradaki sıcaklık ve süre PLA ya da PETG için geçerli değil. Kurutma değerini makara üreticisinin önerisinden al.
Kurutmak için fırın, gıda kurutucusu (dehydrator) ya da filament kurutucusu kullanılabilir. Fırında kurutacaksan önce filament için belirtilen sıcaklığa ısıt. Geri dönüşümlü PLA makarada ya da düşük camsı geçiş sıcaklıklı filamentte sıcaklığı düşürüp süreyi uzat. Kurutmadan sonra filamenti nem çekici paketli, hava geçirmez kutuda sakla. Baskı bitince filamenti 3D yazıcıdan çıkarmak da işe yarar, çünkü dışarıda kalan kısım korumasızdır. Malzemelerin farkları için Filament Çeşitleri rehberine bakabilirsin.
Sıcaklık kulesiyle doğru sıcaklık nasıl bulunur?
Sıcaklık kulesi (temperature tower), Z ekseni boyunca her bölümü farklı sıcaklıkta basan küçük bir test modelidir. Hazır modellerin G-code'u (3D yazıcıya giden komut dosyası) sıcaklığı kademeli değiştirir. Thingiverse'te talimatlı birçok kule bulunur; Teaching Tech'in rehberiyle özel kule de üretilebilir. Obico, her yeni makara takıldığında kuleyi basmayı öneriyor.
Baskı bitince bölümleri tek tek incele. İplikleşmenin en az, yüzey kalitesinin en iyi olduğu bölüm hedef sıcaklıktır; nozzle sıcaklığını o değere ayarla.
Elle ayar yapacaksan sıcaklığı 5 °C'lik adımlarla düşür. Yüksek sıcaklık filamenti fazla eritir ve yüksek retraction mesafesinde bile sızıntıya yol açabilir. Öte yandan mevcut ayardan 20-25 °C'den fazla düşürmek eksik ekstrüzyona (nozzle'dan az malzeme çıkması) ya da tıkanmaya neden olabilir. Yüksek baskı hızı daha yüksek sıcaklık gerektirir; sıcaklığı düşürünce kullanabileceğin azami hız da düşebilir.
Retraction ayarı nasıl yapılır?
Retraction, erimiş filamentin nozzle'dan sızmasını engelleyen geri çekme hareketidir. İki ana değeri vardır: mesafe ve hız.
- Mesafe: Hotend'e (nozzle ile ısıtıcı blok) ne kadar filament çekileceğini belirler. Direct drive'da (ekstruder nozzle'ın hemen üstünde) daha kısa, Bowden'da (ekstruder uzakta, filament tüple gider) 5-7 mm aralığındadır. Tek doğru değer yoktur; her baskıda 1 mm artırarak iplik kalmayana kadar dene. Fazla geri çekmek nozzle tıkanmasına yol açabilir.
- Hız: Geri çekme hızı arttıkça sızıntı azalabilir. Obico 10 mm/s'lik, Wevolver 5 mm/s'lik adımlarla artırmayı öneriyor; küçük adımla başlamak güvenli taraftır.
- Minimum travel mesafesi: 1 mm adımlarla düşürürsen retraction daha sık devreye girer.
- Z-hop (travel sırasında kafayı yukarı kaldırma): Kapatmak iplikleşmeyi azaltabilir.
Retraction ayarını denemek için "stringing tower" adlı test baskısından yararlanılır. İnce ayar için Teaching Tech'in Retraction Tuning rehberi önerilir.
Başka hangi slicer ayarları işe yarar?
Slicer'larda (modeli katmanlara bölen yazılım) ayar adları değişebilir; aşağıdakiler Cura adlarıdır, PrusaSlicer ve Simplify3D'de benzer adlarla bulunur.
- Travel hızı: Yavaş travel, sızdıran nozzle'ı boş alanda daha uzun süre asılı bırakır. Hızı artırmak bu fırsatı azaltır.
- Combing: Kafayı travel sırasında basılmış alanın içinde tutar. Sızıntı olsa bile parçanın üstünde kalır ve görünür iplik azalır. Cura'da modları "All", "No Skin" ve "Within Infill"dir.
- Coasting: Ekstrüzyon yolunun sonunu travel hareketiyle değiştirip akışı bitiş noktasına varmadan keser. Her baskı ve malzeme için ayrı kalibrasyon ister, bu yüzden en sona bırak.
- Fan hızı: Prusa bilgi bankasına göre yüzde 100 fan hızı iplikleşmeyi azaltmaya yardımcı olur.
- Baskı hızı: Prusa yavaş baskının sorunu azalttığını, Wevolver ise etkisinin büyük olmadığını yazıyor. Bu yüzden hız ayarına en son bak.
Tıkalı nozzle da iplikleşme nedenidir. Pirinç tel fırça, iğne, ısı tabancası ya da temizleme filamentiyle temizlenebilir. Nozzle sıcakken çalışırken eldiven kullan ve dikkatli ol.
Basılmış parçadaki iplikler nasıl temizlenir?
İpliği bıçak ya da pensle elle temizleyebilirsin. İnce plastik ağlar ısı tabancası ya da saç kurutma makinesiyle giderilebilir; ısıyı parçadan uzak tut, yoksa yüzey şekli bozulur.
Sıralı plan şöyle: makarayı cızırtı, kabarcık ve pürüz için kontrol et, belirti varsa kurut. İplik sürüyorsa sıcaklık kulesini bas, bulduğun değeri 5 °C'lik adımların sonunda kaydet. Hâlâ iplik varsa retraction mesafesini 1 mm adımlarla artır. Diğer baskı sorunları için 3D Baskı Sorunları ve Çözümleri rehberine, tabla yapışma sorunları için ilk katman rehberine bakabilirsin.
Sık sorulan sorular
İplikleşme parçanın dayanıklılığını etkiler mi?
İplikleşme ağırlıklı olarak görünüm ve temizlik sorunudur. Nemli filament ise parçayı zayıflatabilir; iplik görüyorsan nemi de kontrol et.
Hangi filament daha çok iplikleşir?
PETG ve TPU, PLA ve ABS'ye göre daha yatkındır. Düşük kaliteli filamentte tutarsız çap da soruna katkıda bulunabilir.
Sıcaklığı ne kadar düşürebilirim?
5 °C adımlarla düşür. Mevcut ayardan 20-25 °C'den fazla düşürmek eksik ekstrüzyona ya da nozzle tıkanmasına yol açabilir.
Retraction mesafesi kaç mm olmalı?
Tek bir değer yok. Direct drive'da daha kısa, Bowden'da 5-7 mm aralığı verilir. Her baskıda 1 mm artırarak iplik kalmayana kadar dene.
Kurutmadan nemli filamenti basabilir miyim?
Basabilirsin, ama cızırtı, kabarcık ve iplik görürsen ayar değiştirmek yerine önce makarayı kurut.
Nem çekici paket tek başına yeter mi?
Nem çekici paketli hava geçirmez kutu saklama için önerilir. Zaten nem çekmiş filamenti kurutmak ayrı bir işlemdir.