Rehber
3D Baskıda Köşe Kalkması Neden Olur, Nasıl Önlenir?
3D baskıda köşeler tabladan kalkıyorsa nedeni genelde cereyan, kirli tabla ya da malzemedir. PLA, PETG ve ABS için önlemleri ucuzdan pahalıya sıraladık.
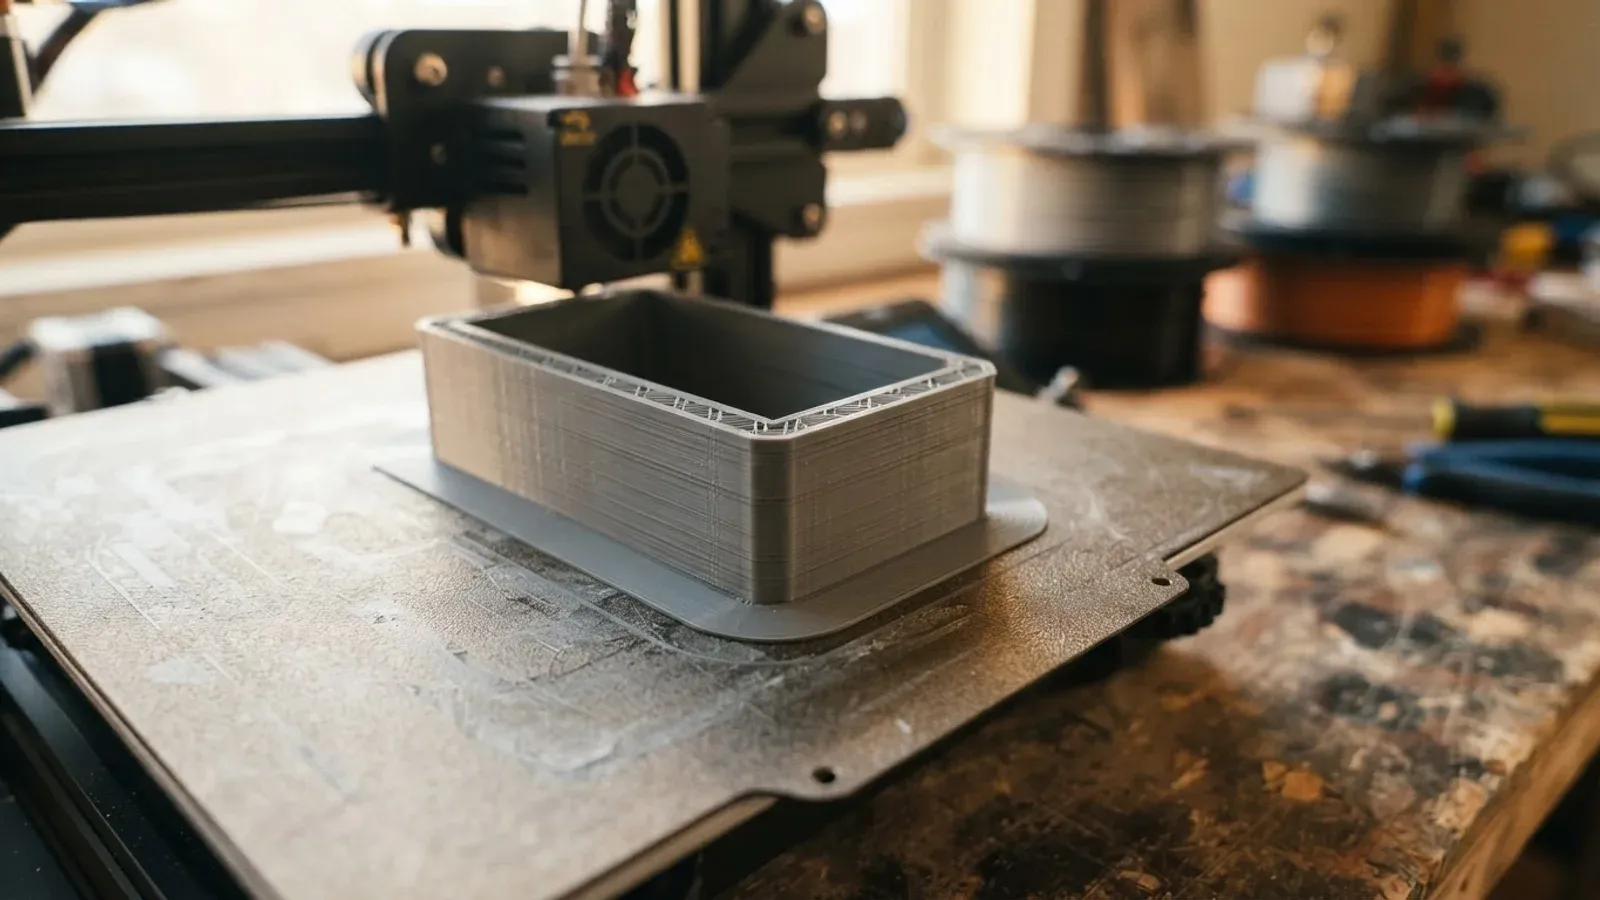
Köşe kalkması (warping), baskının köşelerinin ya da kenarlarının soğurken tabladan yukarı kıvrılmasıdır. Plastik soğudukça büzülür, alt katmanlar üsttekilerden önce soğur ve parça içeriden çekilir. Önlemleri ucuzdan pahalıya sırala: önce cereyanı kes, tablayı temizleyip ısıt, sonra brim (parçanın tabanına eklenen ince tutunma kenarı) ekle. Kapalı kasa en son basamaktır. ABS ve naylon gibi yüksek sıcaklıkta basılan filamentlerde hava akımının etkisi daha belirgin olduğu için kasa en çok onlarda anlam kazanır.
Köşeler neden kalkıyor?
Soğuma eşitsiz ilerler ve malzemede iç gerilim birikir. Bu gerilim köşelerde yoğunlaşır; keskin köşeler kıvrılmaya en yatkın bölgedir.
Soğumayı hızlandıran her şey işi kötüleştirir. Klima çıkışı, açık pencere ya da baskının üstünden geçen bir hava akımı parçanın bir kenarını diğerinden hızlı soğutur. Güçlü fanlar aynı etkiyi yapar ve bu etki ABS ve naylonda daha belirgindir.
Bunların dışında şunlar da köşe kalkmasına yol açar:
- Kirli tabla ve yanlış tabla sıcaklığı
- Fazla yüksek baskı hızı
- Düzgün seviyelenmemiş tabla
- Yüksek nem ya da soğuk oda
Önce hangi önlemi denemelisin?
En ucuz ve ilk bakılacak önlem cereyanı ortadan kaldırmaktır, ardından tabla gelir. Sırayla ilerle:
- Hava akımını kes. 3D yazıcıyı klima çıkışından ve pencereden uzağa al. Pencere açıkken baskı başlatma.
- Tablayı temizle. IPA (izopropil alkol) ya da sabunlu suyla tablayı iyice sil. Gerekirse çubuk yapıştırıcı, saç spreyi ya da özel 3D baskı spreyi kullan. Cam tablada ince bir PVA yapıştırıcı katmanı işe yarar; PEI (tutunması yüksek tabla yüzeyi) levha ve dokulu cam da seçenektir.
- Seviyelemeyi kontrol et. Otomatik seviyeleme varsa kullan, yoksa yaprak ölçerle elle kalibre et. Ayrıntı için ilk katman rehberine bakabilirsin.
- Tabla sıcaklığını 5-10 °C artır. PETG'de artışa 5 °C ile başla.
- İlk katmanları yavaşlat. İlk birkaç katmanda 40-50 mm/s hız kullan.
- Odayı ve filamenti kontrol et. Oda 20-25 °C ve düşük nemde olsun; filamenti mühürlü poşette, kurutucuyla sakla. Nemli filament iplik de çeker, iplikleşme rehberi bu yüzden işine yarar.
Her seferinde tek ayar değiştir ve baskıyı tekrarla. Üçünü birden değiştirirsen hangisinin işe yaradığını bilemezsin.
Kapalı kasa köşe kalkmasını ne kadar azaltır?
Kapalı kasa (enclosure) sıcak havayı tutar, ani soğumayı yavaşlatır ve cereyanı keser. Baskı ile ortam arasındaki sıcaklık farkı küçüldükçe iç gerilim azalır. Kasa bir güvence değil, bir azaltıcıdır: cereyan dışındaki nedenler (kirli tabla, bozuk seviyeleme, nem) kasayla da sürer.
Bu konuda "hazne" kelimesi hem tabla hem kasa içi için kullanılıyor ve kafa karıştırıyor. Üç sıcaklığı ayrı tut:
- Tabla sıcaklığı: Baskının oturduğu yüzeyin ısısı.
- Kasa içi sıcaklık: Kapalı kasanın içindeki hava. PETG için 30-35 °C civarı köşe kalkmasını azaltabilir.
- Oda sıcaklığı: 3D yazıcının durduğu odanın havası.
3D yazıcın kapalı kasalı değilse, Creality içi köpükle kaplanmış karton kutu gibi ev yapımı çözümleri basit bir seçenek olarak sayıyor. 3D yazıcın destekliyorsa aktif ısıtma daha iyi sonuç verir. Baskı çevresine konan taslak kalkanları da ısıyı tutarak köşe kalkmasını azaltabilir.
Güvenlik notu: ABS basarken odayı havalandır. Isıtmalı tabla ısınan bir parçadır; ev yapımı kasa kullanacaksan önce 3D yazıcının üreticisinin kasa önerisine bak ve ilk ısınmayı başında izle.
Brim ne zaman işe yarar, ne zaman gereksiz?
Brim, modelin kenarına temas eden ve ilk katman yüksekliğinde basılan ince, düz bir uzantıdır. Temas alanını artırır ve kenarları tablada tutar. Şu durumlarda işe yarar:
- Küçük tabanlı, uzun ve dar parçalar
- ABS, PETG ve naylon gibi büzülmeye yatkın malzemeler
- Cam, ısıtmasız ya da yıpranmış PEI/manyetik tabla
- Soğuk ve cereyanlı ortam
PLA'da tutunma sorunu daha az görülür; brim çoğunlukla çok büyük, düz ya da keskin köşeli parçalarda gerekir. Telefon standı ya da saklama kutusu gibi büyük ve düz tabanlı parçalarda, alt yüzeyin görüntüsü önemliyse ya da tabanda ince detay varsa brim gereksizdir; malzeme ve süre harcar, temizlik işi çıkarır.
Brim sökülemeyecek kadar yapışıyorsa 10'dan fazla yerine 3-5 çizgi kullan, brim boşluğunu (offset) artır ya da ilk katman akışını %90-95'e düşür. Brim'i sökmeden önce baskının tamamen soğumasını bekle.
Brim yetmiyorsa iki seçenek daha var. Mouse ears, köşelere eklenen tek katmanlı dairelerdir ve keskin köşelerde tutunmayı iyileştirir. Raft ise baskının altına basılan, feda edilen taban katmanıdır ve ABS gibi zorlu malzemelerde ilk katman tutunmasını artırır. ABS raft'ını çıkarmadan önce tamamen soğut. PLA'da raft kullanıyorsan ilk katmandan sonra tabla ısısını kapatmak ya da düşürmek önerilir.
PLA, PETG ve ABS için hangi önlem işe yarar?
| Malzeme | Tabla sıcaklığı | Önce bakılacaklar |
|---|---|---|
| PLA | 50-60 °C | Cereyanı kes; büyük, düz ya da keskin köşeli parçada brim |
| PETG | 75-85 °C | Tablayı temizle, filamenti kurut, brim; kasa içi 30-35 °C |
| ABS | 90-110 °C | Kapalı kasa, brim ya da raft |
Fan malzemeye göre değişir. PLA'da fan ilk birkaç katmandan sonra açılır. all3dp ise ABS için soğutma fanı kullanılmasını önermiyor. Fan, köprüleme gibi işlerde soğutma sağladığı için tamamen kapatmak her malzemede doğru değildir; ABS'de fanı kısmak, cereyanı kesmekle aynı yöne işler.
PETG konusunda kaynaklar ayrışıyor. Creality'nin warping rehberi ABS'den PLA ya da PETG'ye geçmeyi öneriyor. Aynı üreticinin brim yazısı ise PETG'yi soğurken büzülüp kenarları kıvrılan filamentler arasında sayıyor, all3dp'nin PETG rehberi de PETG'de köşe kalkması tarif ediyor. PETG baskı tabladan kalkıyorsa tabla sıcaklığını 5 °C artır. Sonraki katmanlar daha sıcak basılırsa köşe kalkması kötüleşir. Filamenti kurutmak ve tablayı iyice temizlemek de listenin başında gelir. Malzemeleri genel olarak karşılaştırmak için filament çeşitleri rehberine bak.
Baskı kalktıysa ne yapabilirsin?
Hafif köşe kalkmış bir parçayı atmak zorunda değilsin. Tabanı zımparalayabilir ya da parçayı saç kurutma makinesiyle çok dikkatli ısıtıp düzeltebilirsin. Sonraki baskıda önce cereyanı kes, tabla ısısını 5 °C artır, brim ekle ve ilk katman hızını 40-50 mm/s'ye düşür. Köşe kalkmasının yanında başka belirtiler de varsa 3D baskı sorunları teşhis rehberi belirtiden nedene gitmeni sağlar.
Sık sorulan sorular
Köşe kalkması en çok hangi filamentte görülür?
ABS en yatkın olanıdır, çünkü soğurken yüksek büzülme gösterir. Naylon da benzer davranır. PETG için görüşler ayrışıyor; PLA'da sorun daha azdır.
PLA'da köşe kalkıyorsa kapalı kasa gerekir mi?
PLA doğal olarak iyi tutunur ve kasa ısıtması zorunlu değildir. Önce cereyanı kes, tablayı temizle, tabla ısısını 50-60 °C aralığında tut; gerekirse brim ekle.
Brim ile raft arasındaki fark nedir?
Brim, modelin kenarına eklenen ince bir uzantıdır. Raft ise baskının altına basılan, birkaç katmanlı geçici bir tabandır ve zorlu malzemelerde daha güçlü tutunma sağlar.
Karton kutuyla ev yapımı kasa kullanılır mı?
Creality cereyanı kesmek ve sıcaklığı dengelemek için basit bir çözüm olarak sayıyor. Isıtmalı tabla ısı kaynağı olduğundan, kutuyu kullanmadan önce 3D yazıcının üreticisinin kasa önerisine bak.
Oda sıcaklığı ve nem köşe kalkmasını etkiler mi?
Evet. Yüksek nem ve soğuk oda köşe kalkması nedenleri arasında sayılır. Oda 20-25 °C ve düşük nemde tutulmalı, filament mühürlü poşette saklanmalıdır.
Kaynaklar
- 3D Printer Bed Adhesion: All You Need to Know (all3dp)
- 3D Print Warping: PLA, PETG, ABS (all3dp)
- 3D Print Warping: What Causes It, How to Fix It, and How to Prevent It (Creality)
- What Is a Brim in 3D Printing? When & How to Use It Properly (Creality)
- What Is a Raft in 3D Printing? Raft Types, Benefits & When to Use (Creality)
- PETG Not Sticking to Bed: How to Improve Bed Adhesion (all3dp)