Rehber
3D Yazıcıda Destek Olmadan Köprü Basmak: Hangi Ayar Önce?
Köprüler sarkıyorsa önce soğutmaya, sonra köprü hızına ve akışına bak. Ayarları hangi sırayla test edeceğini ve ayar yetmezse ne yapacağını anlattık.
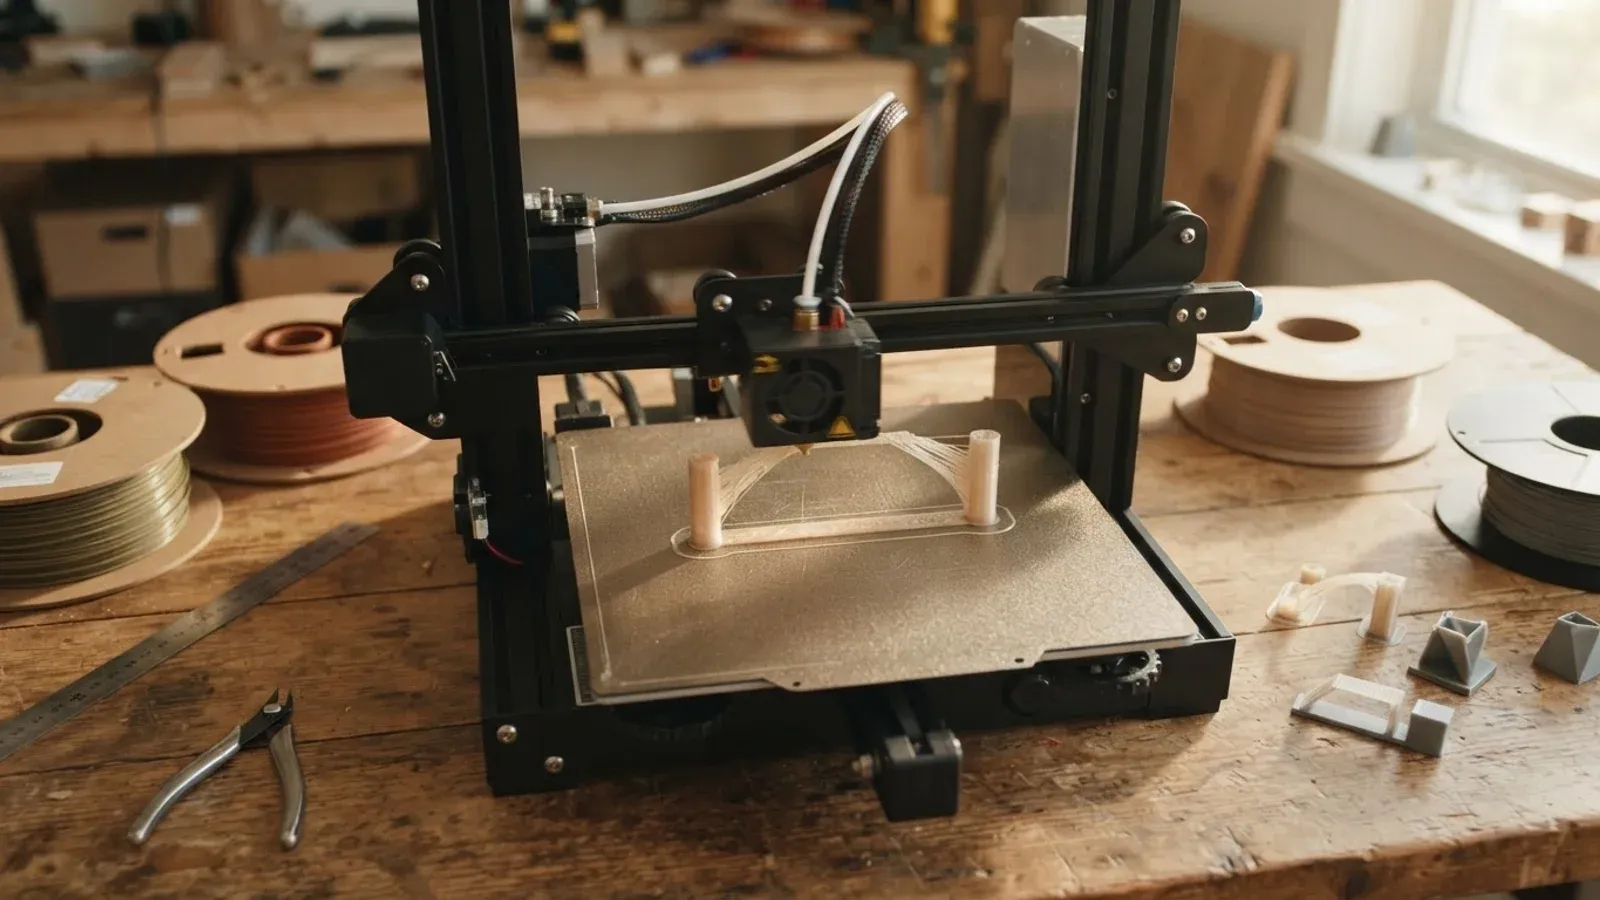
Köprünün sarkmaması için filamentin, yerçekimi onu aşağı çekmeden havada sertleşmesi gerekir. Bu yüzden FDM 3D yazıcıda ilk bakılacak yer soğutmadır; ardından köprü hızı ve köprü akışı gelir. Üretici Sovol da kendi blog yazısında soğutmayı ilk kaldıraç sayıyor. Aşağıda hangi ayarın ne işe yaradığını, bunları hangi sırayla test edeceğini ve ayar yetmediğinde modelde ne değiştireceğini bulacaksın.
Köprü ile çıkıntı aynı şey mi?
Hayır. Köprü (bridge), altında hiç malzeme olmadan basılan yatay açıklıktır. Çıkıntı (overhang) ise dışa doğru eğimli, alttaki katmandan kısmen destek alan duvardır. Çıkıntı açısına göre, köprü açıklık uzunluğuna ve alt yüzey kalitesine göre değerlendirilir.
Destek (support) üstündeki ilk katı katman da köprü ayarlarıyla basılır. Köprü ayarını değiştirmek, desteklenen çıkıntıların görünümünü de etkiler.
Prusa köprülemeyi "desteksiz, boşluk üzerine katman basmak" olarak tanımlar. Hatanın adı sarkmadır (sagging). İyi sonuç yalnızca kısa mesafelerde alınabilir. Fanlar plastiği havada soğutarak sağlam bir bağlantı oluşturmalıdır.
Hangi ayarlar köprüyü etkiler?
Sovol'un yazısı altı kaldıraç sayar: bölgesel fan hızını zorlama, köprü hızı, köprü akış oranı (bridge flow ratio), köprü yoğunluğu, kalın köprü ve açıklığın mesafesi ile yönü. Slicer'lar (modeli katmanlara bölen yazılım) bu ayarları farklı adlarla sunar. Menü adı yerine kavramı ara.
- Fan: Bambu Lab'ın Bambu Studio'sunda Filament ayarlarındaki "Force Cooling for Overhangs and Bridges" seçeneği, fanı yalnızca köprü ve çıkıntı bölgelerinde belirlediğin hıza zorlar. Olağan min/maks fan mantığı bu bölgelerde devre dışı kalır.
- Hız: Hız iki yönde de hata verir. Ortasını kendi 3D yazıcında aramak gerekir. PrusaSlicer'da köprü hızı hız ayarlarında bulunur.
- Akış: PrusaSlicer'da köprü akış oranı nesne ayarlarında yer alır.
- Yoğunluk: OrcaSlicer'da köprü yoğunluğu yükseltilirse yüzey düzelir ama aşırı ekstrüzyon riski doğar. Çok yükseltilirse çizgiler üst üste biner ve hem alt hem üst yüzey bozulur.
- Kalın köprü: Uzun açıklıkları taşır, ancak yüzey pürüzlü olur.
Prusa daha düşük köprü hızı ve akışı önerir. OrcaSlicer ise dış köprülerde hızı düşürmeyi, seyrek dolgu üzerindeki iç köprülerde artırmayı önerir. Sovol bunu çelişki saymaz, farklı köprü türleri olarak yorumlar: havada kalan dış köprü ile altında dolgu bulunan iç köprü aynı davranmaz.
Köprü ayarı nasıl test edilir?
Her makinede geçerli bir hız, fan yüzdesi ya da akış değeri yoktur. Sovol da bunu açıkça söylüyor. Değer kopyalamak yerine kendi 3D yazıcın ve makaran için şu sırayı izle:
- Ekstrüzyonu kalibre et. Köprü ayarına geçmeden önce ekstruder ve ekstrüzyon çarpanı doğru olmalı. Aksi halde köprü akışında düzelttiğini sandığın şey genel bir akış hatası olabilir.
- Açıklık merdiveni bas. Köprü alanlarında fan zorlanmış halde, kademeli artan açıklıklardan oluşan bir test modeli (span ladder) bas. Alt yüzeyin düz olmaktan çıktığı açıklığı not et.
- Sonraki plakada yalnızca köprü akışını değiştir. Prusa'nın yöntemiyle test modelini slicer'da birkaç kez yerleştirip her kopyaya farklı akış verebilirsin. Karşılaştırmayı tek plakada yaparsın.
- Ondan sonraki plakada yalnızca köprü hızını değiştir. İki ayarı aynı anda değiştirirsen hangisinin işe yaradığını bilemezsin.
- Sonuçları makara bazında kaydet. Aynı ayar farklı makaralarda farklı sonuç verebilir.
Başarıyı üstten değil, alttan ölç. Altından bakınca düz ve birbirine bağlı bir yüzey görüyorsan köprü başarılıdır. Üstü güzel görünse bile altta ayrı sarkan gevşek iplikler varsa baskı başarısızdır.
Hangi açıklıkta köprü güvenilir?
Wevolver'ın mühendislik rehberi, özel ayar yapılmamış FDM baskıda temkinli köprü uzunluğunu kabaca 5-10 mm olarak verir. Bu bir sınır değil, tasarım kuralıdır. Daha iyi soğutma, düşük köprü hızı ve sert malzemeler aralığı uzatabilir.
Çıkıntılarda da benzer bir başlangıç değeri var. Prusa'nın tasarım kılavuzları, temiz çıkıntı sonuçlarını nozzle (filamentin çıktığı uç) ve ayara göre kabaca 45-60 derece olarak verir; 360° soğutma bunu yükseltir. Bu sayılar belirli koşullara aittir, kesin sınır değildir. Bu yüzden merdiven testindeki kendi sonucun, hangi kaynaktan olursa olsun bir sayıdan daha güvenilirdir.
Malzeme köprüyü nasıl değiştirir?
Sert fan her malzemeye iyi gelmez. Bambu Lab'ın PLA Basic veri sayfasına göre fan rehberliği PLA için "açık", PETG için orta aralık, ASA için "kapalı"dır. Sovol'un yazısı da PLA köprüsünü kurtaran sert fanın ASA köprüsünü bozabileceğini söyler. ASA basıyorsan fanı artırmadan önce diğer ayarlara bak. ASA dumanı için kapalı kasa ve havalandırma şart.
Prusa PETG'nin eksileri arasında zayıf köprülemeyi sayar. PETG iplik çekmeye (stringing) de eğilimlidir; ek soğutma sızmayı önlemeye yardım eder. Hangi malzemenin neye uygun olduğunu filament çeşitleri rehberinde bulabilirsin.
Ayar yetmezse ne yapmalı?
Köprü hâlâ bozuksa ayar peşinde koşmak yerine geometriye dön. Prusa iki çözüm önerir: çok uzun açıklığın ortasına destek zorlayıcı (support enforcer) bir kutu koymak ya da modeli döndürerek köprüyü tamamen ortadan kaldırmak.
Sovol'un yazısına göre destek, açıklık uzunsa, çıkıntı diktiyse, alt yüzey temiz görünmeliyse ya da malzeme kötü köprülüyorsa daha iyi seçimdir. Köprü parçanın görünmeyen bir yerindeyse birkaç sarkmış ipliği tolere edebilirsin. Ön yüzdeyse destek koy.
Sıradaki adım: slicer önizlemesinde altı boş kalan yerlerin açıklığını ölç ve merdiven testinde not ettiğin değerle karşılaştır. Aşan yerler için destek ya da modeli döndürmek ilk seçenek olsun.
Sık sorulan sorular
Önce fanı mı, hızı mı ayarlamalıyım?
Sovol soğutmayı ilk kaldıraç sayıyor. Önce köprü bölgelerinde fanı zorla, sonra akışı, en son hızı ayrı plakalarda değiştir.
Köprü akışını neden düşürmek gerekiyor?
Prusa daha düşük köprü akışı önerir. Doğru değer 3D yazıcıya ve makaraya göre değiştiği için kendi testinle bul.
Köprü ve çıkıntı için aynı ayar mı kullanılır?
Çıkıntı alttan kısmen desteklenir, köprü tamamen havadadır. Köprü ayarları havada kalan bölgelerin yanında destek üstündeki ilk katı katmanı da kapsar.
10 mm'den uzun köprü basılamaz mı?
Basılabilir. 5-10 mm bir tasarım kuralıdır, kesin sınır değil. Sonuç soğutmaya, hıza ve malzemeye bağlıdır.
PETG ile köprü basmak zor mu?
Prusa zayıf köprülemeyi PETG'nin eksileri arasında sayar. Malzemenin iplik çekmeye eğilimi de var; ek soğutma sızmayı azaltmaya yardım eder.
Köprünün başarılı olduğunu nasıl anlarım?
Altından bakınca düz ve bağlantılı bir yüzey görmelisin. Üstü iyi görünse de gevşek sarkan iplikler varsa köprü başarısızdır.